


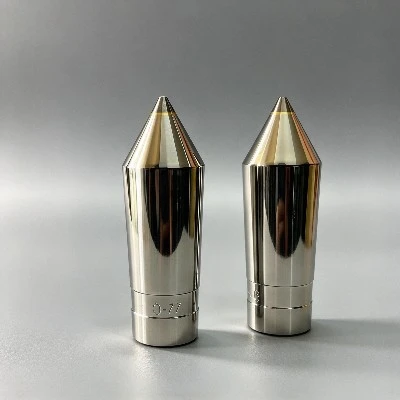


Uma matriz de trefilação em forma de carboneto de tungstênio é uma ferramenta de conformação com uma abertura de metal duro especialmente usinada correspondente ao perfil de arame necessário.
A abertura de trabalho normalmente consiste em diversas zonas funcionais:
Zona de abordagem
Guia o fio de entrada na matriz.
Zona de redução
Reduz progressivamente a secção transversal do fio.
Zona de rolamento
Controla as dimensões finais e o perfil.
Zona de saída
Permite que o fio trefilado saia da matriz com atrito reduzido e minimiza danos à superfície.
Para trefilagem moldada, a geometria da abertura da matriz determina o formato da seção transversal final. A matriz deve manter controle dimensional suficiente enquanto permite que o metal flua plasticamente através do perfil.
Perfis típicos incluem:
|
Perfil de fio moldado |
Descrição típica |
|
Quadrado |
Quatro lados iguais com geometria de canto controlada |
|
Retangular |
Dois lados mais largos e dois mais estreitos |
|
Hexagonal |
Perfil de seis lados |
|
Oval |
Seção elíptica ou oval |
|
Plano |
Seção retangular de baixa espessura |
|
Trapezoidal |
Lados paralelos e inclinados desiguais |
|
Perfil Especial |
Seção transversal específica do cliente |
|
Perfil Multi-Raio |
Perfil contendo raios e transições controlados |
Como funciona uma matriz de trefilação moldada?
Durante a trefilação, o fio metálico é puxado através da abertura moldada de metal duro sob força de tração.
O processo pode ser simplificado em quatro etapas:
Preparação do fio → Entrada da matriz → Redução da seção transversal → Dimensionamento final do perfil
À medida que o fio passa pela zona de redução, ocorre deformação compressiva em torno da seção transversal do fio. O material flui em direção ao perfil desejado enquanto a seção do rolamento estabelece as dimensões finais.
Por exemplo, ao produzir fio quadrado, a abertura da matriz não é simplesmente um furo redondo. Sua geometria de quatro lados controla a largura, altura, raio do canto e tolerância dimensional do fio acabado.
A deformação real depende de vários parâmetros:
- Dimensões do fio de entrada
- Dimensões do fio acabado
- Redução da área transversal
- Material e dureza do fio
- Velocidade de desenho
- Condição de lubrificação
- Geometria da matriz
- Classe de metal duro
- Número de passes de desenho
- Requisitos de recozimento intermediário
Por esta razão, as matrizes moldadas devem ser projetadas de acordo com o processo completo de trefilação, e não apenas com o tamanho nominal final.
Material e matriz de carboneto de tungstênio
Construção
A seção de trabalho é fabricada em carboneto de tungstênio cimentado, que é selecionado de acordo com o material do fio, carga de tração, volume de produção e resistência ao desgaste necessária.
Uma construção típica de matriz consiste em:
Núcleo de carboneto de tungstênio
O núcleo de metal duro fornece a superfície de formação real. Sua classe pode ser selecionada de acordo com dureza, tenacidade, condições de desgaste e material a ser trefilado.
Composições comuns de carboneto usamWC-Co, onde o carboneto de tungstênio fornece dureza e o cobalto atua como aglutinante metálico.
Perfil de trabalho moldado
O perfil é fabricado de acordo com a geometria da seção transversal exigida pelo cliente. As dimensões críticas incluem:
- Comprimento lateral
- Largura
- Altura
- Raio de canto
- Dimensão diagonal
- Comprimento do rolamento
- Orientação do perfil
- Geometria de transição
Caixa de matriz de aço
Para muitos projetos industriais, a pastilha de metal duro é suportada por uma caixa de aço. A caixa fornece suporte mecânico e ajuda a proteger a pastilha de metal duro contra impactos externos.
Superfície de trabalho polida
A superfície de trabalho deve ter acabamento suficientemente liso para reduzir o atrito e minimizar defeitos superficiais no fio trefilado.
Por que usar carboneto de tungstênio para trefilação de arame moldado?
A trefilagem moldada impõe demandas diferentes à matriz em comparação com a trefilagem redonda.
A matriz deve resistir ao contato repetido com o fio, mantendo a geometria da abertura moldada.
O carboneto de tungstênio é comumente selecionado porque suas propriedades mecânicas são adequadas para operações de conformação que envolvem cargas abrasivas e compressivas repetidas.
Os fatores de seleção importantes são:
|
Fator |
Efeito no desempenho da matriz |
|
Dureza de carboneto |
Influencia a resistência ao desgaste |
|
Dureza do carboneto |
Influencia a resistência a fissuras e lascamento |
|
Conteúdo do fichário |
Afeta o equilíbrio entre dureza e tenacidade |
|
Tamanho do grão |
Influencia as características mecânicas e de desgaste |
|
Material de fio |
Determina a classe e geometria de metal duro necessárias |
|
Redução de desenho |
Influencia a carga de deformação |
|
Velocidade de desenho |
Influencia a geração de calor e os requisitos de lubrificação |
|
Acabamento de superfície |
Influencia o atrito e a qualidade da superfície do fio |
Um metal duro mais duro não é automaticamente a escolha correta para todas as aplicações. A dureza excessiva sem tenacidade suficiente pode aumentar o risco de lascamento das bordas, especialmente quando o perfil moldado contém cantos vivos ou quando as condições de trefilação geram cargas instáveis.
Geometria moldada da matriz de trefilação de arame
A geometria da matriz é um dos fatores mais importantes que afetam as dimensões do fio acabado.
Para uma matriz moldada, os seguintes parâmetros normalmente precisam ser definidos antes da fabricação:
Dimensão do perfil
A seção transversal do fio acabado determina a abertura básica da matriz.
Por exemplo:
- Quadrado: 5 × 5mm
- Retângulo: 3 × 8 mm
- Hexágono: dimensão plana ou transversal
- Fio plano: largura × espessura
- Perfil personalizado: desenho CAD ou desenho técnico
Raio de canto
O raio do canto é particularmente importante para fios quadrados e retangulares.
Um raio controlado pode reduzir a concentração de tensão e influenciar a forma como o metal preenche o perfil durante o estiramento.
Comprimento do rolamento
A seção do rolamento controla as dimensões finais do fio trefilado.
Um rolamento excessivamente curto pode fornecer controle dimensional insuficiente, enquanto um rolamento excessivamente longo pode aumentar o atrito e a força de tração.
Zona de Redução
A zona de redução controla como o fio de entrada faz a transição para o perfil final.
Para arames moldados, a transição deve permitir um fluxo estável do metal, em vez de forçar uma mudança abrupta na seção transversal.
Materiais típicos que podem ser desenhados
As matrizes de trefilação em forma de carboneto de tungstênio podem ser projetadas para diferentes materiais de fio metálico, incluindo:
Fio de aço carbono
Fio de aço inoxidável
Fio de aço de mola
Fio de cobre
Fio de latão
Fio de alumínio
Ligas à base de níquel
Outros fios de metais não ferrosos
A especificação real da matriz deve ser determinada de acordo com a resistência à tração, dureza, ductilidade, comportamento de endurecimento e redução de estiramento do material.
Por exemplo, o aço inoxidável geralmente requer condições de trefilação diferentes do cobre porque a resistência à deformação e o comportamento de endurecimento são diferentes.
Processo de fabricação de matriz de trefilação moldada
Um fluxo de trabalho de fabricação típico inclui:
Revisão do desenho técnico → Seleção da classe de metal duro → Preparação da peça bruta de metal duro → Usinagem de perfil → Processamento da geometria de trabalho → Polimento → Inspeção dimensional → Inspeção final
Para matrizes personalizadas, o processo de fabricação normalmente começa com o desenho do perfil do fio do cliente.
Itens importantes de inspeção podem incluir:
Dimensões do perfil
Raio de canto
Comprimento do rolamento
Geometria de abertura da matriz
Rugosidade superficial
Concentricidade
Geometria da zona de trabalho
Dimensões externas
Integridade do carboneto
Para aplicações de alta precisão, a matriz acabada pode ser inspecionada em relação ao perfil CAD do cliente ou às tolerâncias dimensionais especificadas.
Matrizes personalizadas de trefilação em forma de carboneto de tungstênio
As matrizes com formato personalizado podem ser fabricadas de acordo com:
Desenho da seção transversal do fio
arquivo CAD
Dimensões do fio acabado
Dimensões da caixa da matriz
Requisitos da máquina de desenho
Material de fio
Parâmetros do processo de desenho
Tolerância dimensional necessária
Para perfis não padronizados, o desenho 2D ou arquivo CAD 3D do cliente deverá ser fornecido sempre que possível.
Isto permite que a geometria da matriz seja avaliada antes da produção e reduz o risco de produzir uma matriz baseada apenas em uma descrição incompleta do produto.

Perguntas frequentes
P: O que é uma matriz de trefilação em forma de carboneto de tungstênio?
R: É uma matriz de trefilação com um perfil de trabalho de metal duro não redondo projetado para reduzir e formar fios de metal em seções transversais quadradas, retangulares, hexagonais, planas, ovais ou personalizadas.
P: Quais perfis de arame podem ser produzidos?
R: Os perfis comuns incluem formatos quadrados, retangulares, hexagonais, ovais, planos, trapezoidais e específicos do cliente. O perfil real depende da abertura da matriz e do processo de trefilação.
P: Você pode fabricar matrizes de trefilação com formato personalizado?
R: Sim. As matrizes personalizadas podem ser fabricadas de acordo com um desenho técnico 2D, arquivo CAD 3D, dimensões do fio acabado ou outras especificações dimensionais.
P: Que informações devo fornecer ao fazer o pedido?
R: No mínimo, forneça o material do fio, o tamanho de entrada, o perfil acabado, as dimensões acabadas, o raio do canto, a tolerância necessária, o processo de trefilação e as dimensões da máquina/suporte da matriz. Um desenho técnico é preferido para perfis não padronizados.
P: Por que o carboneto de tungstênio é usado para trefilagem moldada?
R: O carboneto de tungstênio fornece uma superfície de trabalho dura e resistente ao desgaste, mantendo a estabilidade dimensional necessária para a conformação repetida do metal. A classe de metal duro apropriada ainda depende do material do fio e das condições de trefilação.
Tag: Matrizes de trefilação em forma de carboneto de tungstênio, China matrizes de trefilação em forma de carboneto de tungstênio fabricantes, fornecedores, fábrica, Matrizes de trefilação de arame de perfil de carboneto, Matrizes para trefilação de fios planos, Matrizes de trefilação de fios em formato PCD, Matrizes de trefilação de fios setoriais, Matrizes de trefilação de arame quadrado, Matrizes de trefilação de fio moldadas em carboneto de tungstênio


